

يشير لحام الجوز عادةً إلى لحام إسقاط المقاومة المستخدم لربط صمولة اللحام بالصفائح المعدنية. يتركز التيار عند النتوءات المرتفعة على الجوز بينما تطبق الأقطاب الكهربائية القوة. تسخن النتوءات وتنهار، وتشكل عدة لحامات بين الجوز والورقة.
يعتمد لحام الجوز الموثوق به على أكثر من إعداد الماكينة. يجب تقييم تصميم الجوز واتساق الإسقاط والمواد الصفائحية وطلاء السطح والمحاذاة والتيار ووقت اللحام وقوة القطب معًا.
تتناول هذه المقالة عملية لحام الجوز وتطوير المعلمات والعيوب الشائعة واختبار الجودة واختيار المعدات. وهذا ما يفسر أيضًا سبب عدم معاملة اللحام المسقط بالجوز على أنه لحام نقطي مقاوم عادي.
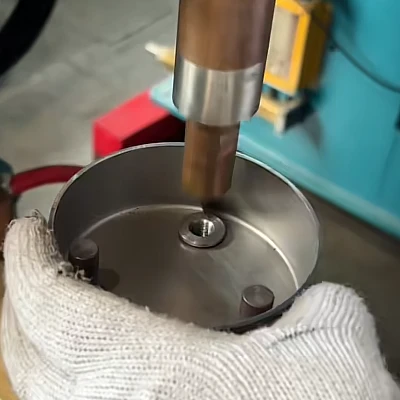
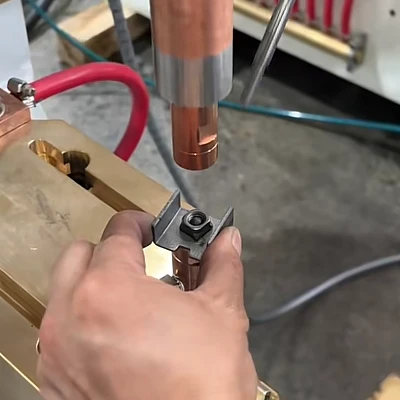

ما هو لحام الجوز وكيف يعمل؟
عادة ما يتم إجراء لحام الجوز عن طريق لحام إسقاط المقاومة. يحتوي صمولة اللحام على العديد من النتوءات المرتفعة على السطح والتي تتصل بالورقة. تعمل هذه الإسقاطات على إنشاء نقاط اتصال محددة وتركيز تيار اللحام.
تتبع دورة اللحام تسلسلًا أساسيًا:
- يتم وضع الجوز فوق الفتحة الموجودة في الورقة.
- تقوم الأقطاب الكهربائية بتثبيت الجوز والصفائح معًا.
- يتدفق التيار من خلال توقعات الجوز.
- تسخن الإسقاطات وتلين وتنهار تحت القوة.
- يتوقف التيار بينما يتم الحفاظ على القوة لفترة وجيزة.
- تفتح الأقطاب الكهربائية بعد استقرار المفصل.
يختلف لحام إسقاط الجوز عن اللحام البقعي العادي. في اللحام البقعي، تحدد هندسة القطب عادةً موقع اللحام. في لحام الجوز، تحدد النتوءات الموجودة على أداة التثبيت مسار التيار الأولي ومواضع اللحام.
يمكن تكوين ماكينة لحام النقطة أو الإسقاط الثابتة لحام الجوز إذا كانت توفر تيارًا مناسبًا وقوة القطب الكهربائي والأدوات وتحديد المواقع والتحكم في العملية.
متى يتم استخدام ماكينة لحام MFDC في لحام الجوز؟
يمكن اعتبار مصادر طاقة تفريغ التيار المتردد وMFDC والمكثف جميعها في لحام الجوز. يعتمد الاختيار المناسب على تصميم الجوز ومواد الصفائح والطلاء والسمك ومعدل الإنتاج وإمدادات الطاقة بالمصنع.
توفر معدات MFDC التحكم في التيار والتوقيت القابل للتعديل ويمكن دمجها مع التغذية التلقائية والكشف عن الأجزاء ومراقبة الإنتاج. ومع ذلك، فإن مصدر الطاقة وحده لا يحدد جودة اللحام.
يمكن أن تتسبب النتوءات غير المتساوية أو المحاذاة الضعيفة أو القوة غير المستقرة أو متابعة القطب الكهربي المقيدة- في حدوث لحامات ضعيفة حتى عندما يظل التيار المبرمج مستقرًا.
كيفية تطوير معلمات لحام الجوز
لا يوجد جدول زمني عالمي لحام الجوز يعتمد فقط على حجم الخيط. قد يتطلب صواميل اللحام M8 إعدادات مختلفة عندما تكون هندسة الإسقاط أو المادة أو الطلاء أو ورقة التزاوج مختلفة.
يجب أن يحدد جدول اللحام القابل للاستخدام ما يلي:
- حجم الجوز والمواد وتصميم الإسقاط
- مادة الصفائح والطلاء والسمك
- تصميم القطب الكهربائي وتحديد مكانه-.
- نوع مصدر الطاقة-.
- اللحام الحالي والوقت
- قوة القطب
- الضغط وعقد الأوقات
- طريقة اختبار اللحام ومعايير القبول
| المعلمة | الوظيفة الرئيسية | ما يجب التحقق منه أثناء المحاكمات |
| تيار اللحام | يولد الحرارة في نتوءات الجوز | انهيار الإسقاط وتشكيل اللحام والطرد وحالة الخيط |
| وقت اللحام | يتحكم في مدة توليد الحرارة | ما إذا كان المفصل يتشكل دون تسخين مفرط |
| قوة القطب | يحافظ على الاتصال ويساعد على احتواء المعدن الساخن | لقط مستقر وحتى انهيار جميع التوقعات |
| ضغط الوقت | يسمح للأقطاب الكهربائية بالوصول إلى القوة قبل بدء التيار | ما إذا كان الجوز جالسًا بالكامل قبل اللحام |
| عقد الوقت | يدعم المفصل بعد توقف التيار | ما إذا كان الجوز يتحرك أو يميل أثناء التحرير |
| هندسة الإسقاط | يحدد المسار الحالي الأولي | ارتفاع الإسقاط والشكل والاتساق |
| المتابعة الميكانيكية-. | يحافظ على الاتصال مع انهيار التوقعات | ما إذا كانت حركة القطب سلسة وسريعة الاستجابة |
| تسلسل اللحام | يؤثر على الحرارة واتساق الإنتاج | الفرق بين اللحام المعزول والمستمر |
اللحام الحالي والوقت
قد يؤدي عدم كفاية مدخلات الحرارة إلى ترك واحد أو أكثر من الإسقاطات ضعيفة الارتباط. قد تتسبب الحرارة المفرطة في الطرد أو تلف الصفائح أو المعدن المنصهر داخل الخيوط.
قبل زيادة التيار، تحقق مما إذا كانت جميع الإسقاطات تتلامس مع الورقة بالتساوي. يمكن أن يؤدي الجوز المائل أو الإسقاط غير المتناسق إلى توجيه الكثير من التيار عبر نقطة واحدة بينما تظل الإسقاطات الأخرى ضعيفة.
قم بتغيير معلمة رئيسية واحدة في كل مرة أثناء التجارب ذات الشواهد. والغرض من ذلك هو إنشاء نطاق تشغيل مستقر، وليس مجرد إنتاج عينة واحدة مقبولة.
قوة القطب والمتابعة-للأعلى
تعمل قوة القطب على جعل نتوءات الجوز تتلامس مع الصفيحة وتساعد على احتواء المعدن الساخن. يمكن أن تساهم القوة غير الكافية في الاتصال غير المستقر والطرد. قد تؤدي القوة المفرطة إلى انهيار الإسقاطات في وقت مبكر جدًا وتغيير المقاومة عند الواجهة.
يجب أن يتبع القطب أيضًا حركة الجوز بينما تنعم النتوءات وتنهار. يمكن أن تؤدي المتابعة المقيدة أو المتأخرة- إلى قطع الاتصال أو إنتاج لحامات غير متساوية.
سجل قوة القطب الفعلية في N أو كيلو نيوتن حيثما أمكن ذلك. لا يمكن نقل إعداد ضغط الهواء- مباشرة بين الأجهزة إلا إذا كانت العلاقة بين ضغط المنظم وقوة القطب الكهربائي معروفة.
التسخين المسبق وجداول النبض- المتعددة
تستخدم بعض التطبيقات التسخين المسبق أو نبضات التيار المتعددة للتحكم في انهيار الإسقاط وتطور الحرارة. يجب التحقق من صحة هذه الجداول فيما يتعلق بمجموعة الصواميل والصفائح الفعلية.
لا يحل نبض التسخين المسبق محل التنظيف المناسب للسطح. يجب معالجة الزيت والتلوث السائب والطلاءات غير المتناسقة قبل تطوير المعلمة.
ما قبل-فحوصات اللحام للحام بروز الصمولة
فحص الجوز اللحام
تحقق من الجوز قبل تغيير إعدادات الجهاز. يؤثر ارتفاع الإسقاط وشكله واتساقه على كيفية مشاركة التيار بين نقاط اللحام.
إذا لامس أحد النتوءات الورقة قبل النتوءات الأخرى، فقد ينهار أولاً ويحمل تيارًا كبيرًا جدًا. قد تشكل التوقعات المتبقية لحامات ضعيفة أو غير كاملة.
فحص دفعة الجوز ل:
- توقعات تالفة أو غير متساوية
- تشويه الجوز
- تلف الخيط
- حجم الجوز غير صحيح
- اختلاف الطلاء
- النفط أو التلوث فضفاضة
لا يمكن لجدول اللحام أن يعوض بشكل كامل عن أدوات التثبيت غير المتناسقة.
تحقق من موضع الورقة والفتحة
يجب أن تكون الورقة مسطحة حول موضع اللحام. يمكن أن تؤدي النتوءات أو التشوه أو موقع الثقب غير الصحيح إلى منع الجوز من الجلوس بشكل متساوٍ.
بالنسبة للفولاذ المطلي، سجل نوع الطلاء وحالته. يمكن أن تؤثر تغييرات الطلاء على توليد الحرارة وحالة القطب واستقرار الإنتاج. لا تقم بتطبيق تصحيح تيار ثابت على كل ورقة مغلفة.
التحقق من القطب وتحديد موقع دبوس
يجب محاذاة وجوه القطب ودعمها بهيكل صلب. قم بفحصها بحثًا عن التآكل والتلوث والنقر والاتصال غير المتساوي.
يقوم دبوس تحديد الموقع بوضع الجوز فوق فتحة الورقة ويساعد على حماية الخيوط. اعتمادًا على تصميم الأدوات، قد يكون العزل الكهربائي مطلوبًا أيضًا لمنع مرور تيار غير مرغوب فيه عبر الدبوس.
تأكد من أن الدبوس:
- يطابق ثقب الجوز والورقة
- يتحرك بحرية
- ليس له ضرر واضح
- يحمل الجوز في الموضع الصحيح
- لا يتداخل مع إغلاق القطب الكهربائي
يجب أن تعتمد الصيانة على التآكل الفعلي ونتائج اللحام بدلاً من فترة استبدال شاملة واحدة.
تأكيد التبريد واللقط
تحقق من نظام التبريد والتوصيلات الكهربائية وحركة القطب الكهربائي قبل البدء في الإنتاج. يجب أن تصل الآلة إلى القوة المطلوبة قبل أن يبدأ تيار اللحام.
تشغيل النسخة التجريبية بوتيرة الإنتاج المقصودة. قد لا تمثل بعض اللحامات ذات فترات التبريد الطويلة ظروف إنتاج مستمرة.
عيوب اللحام الشائعة وحلولها
قد يكون للعيب المرئي عدة أسباب. تحقق من الصمولة والصفائح والأدوات وظروف العملية الفعلية قبل تغيير برنامج اللحام.
| مشكلة | تحقق أولا | تصحيح محتمل |
| الجوز الضعيف أو المنفصل | اتساق الإسقاط، والمحاذاة، وحالة السطح، والتيار المسلم وقوة القطب | قم بتصحيح حالة الاتصال، ثم اضبط التيار أو الوقت أو القوة من خلال الاختبار |
| انهيار الإسقاط غير المتكافئ | الجوز المائل، نتوءات الصفائح، نتوءات غير متساوية وتوازي القطب | قم بتصحيح الجوز أو الورقة أو محاذاة الأدوات |
| ترشيش أو طرد | الملاءمة-وزمن الضغط وملامسة الإسقاط والقوة وارتفاع التيار | إنشاء لقط مستقر قبل تغيير مدخلات الحرارة |
| تلف الخيط | تحديد موقع-تآكل الدبوس وموضع الصمولة والمعدن الذي يدخل في الخيوط | قم بإصلاح نظام تحديد الموقع والتحقق من جدول اللحام |
| صامولة ملحومة بعيدًا عن-المركز | موضع الثقب، ووضع وحدة التغذية، ودبوس تحديد الموقع | الوضع الصحيح قبل اللحام |
| تشويه الورقة | الإدخال الحراري، وقوة القطب، ودعم الأدوات وسمك الجزء | تحسين الدعم والتحقق من صحة المعلمات المنقحة |
| تغييرات الجودة أثناء الإنتاج | تسخين القطب الكهربائي، وتآكل الدبوس، والتبريد، وتراكم الطلاء، واختلاف المواد | استعادة حالة المعدات والأدوات قبل تغيير الجدول الزمني المعتمد |
صواميل اللحام الضعيفة أو المنفصلة
قد ينجم الجوز الملحوم الضعيف عن عدم كفاية مدخلات الحرارة، لكن التيار المنخفض ليس هو السبب المحتمل الوحيد. يمكن أيضًا أن تؤدي النتوءات غير المتساوية أو سوء التركيب- أو القوة المفرطة أو تقييد حركة القطب الكهربائي إلى منع اكتمال المفصل.
إذا كان أحد النتوءات قويًا في حين أن النتوءات الأخرى ضعيفة، فافحص محاذاة الصمولة واتساق النتوء قبل زيادة التيار عبر اللحام بأكمله.
الترشيش والطرد
يحدث الطرد عندما يهرب المعدن الساخن أو المنصهر من منطقة اللحام. تشمل الأسباب المحتملة الإفراط في إدخال الحرارة، أو القوة غير الكافية، أو سوء التجهيز-، أو البروزات غير المتساوية، أو بدء التيار قبل التثبيت الكامل.
لا تخفض التيار إلا حتى يختفي التناثر المرئي. يجب أن يجتاز الإعداد المصحح الاختبار الميكانيكي المطلوب.
لمزيد من التفاصيل، راجع دليلنا لترشيش اللحام المسقط.
تلف الخيط
قد يكون سبب تلف الخيط هو وجود دبوس غير صحيح، أو عدم محاذاة الصمولة أو دخول المعدن إلى الخيط أثناء الطرد.
بعد تصحيح المشكلة المرئية، افحص الخيط باستخدام المقياس أو طريقة التجميع المطلوبة. قد لا يزال الجوز الذي يظل متصلاً بالورقة غير مقبول إذا لم يتم تثبيت البرغي بشكل صحيح.
نتائج غير متناسقة أثناء الإنتاج المستمر
عندما تكون العينات المبكرة مقبولة ولكن الأجزاء اللاحقة تصبح غير مستقرة، تحقق من درجة حرارة القطب الكهربي والتبريد وتحديد مكان -تآكل الدبوس وتراكم الطلاء والوصلات الكهربائية.
يجب اختبار العملية المعتمدة ضمن دورة الإنتاج المتوقعة وليس فقط من خلال عينات اللحام المعزولة.
كيفية اختبار الجوز الملحومة؟
يمكن للفحص البصري تحديد عدم المحاذاة، والتناثر، وتلوث الخيوط، وانهيار الإسقاط غير الكامل، ولكن المظهر وحده لا يمكن أن يؤكد قوة المفصل.
يجب أن تأتي طريقة الاختبار ومعايير القبول من رسم المنتج أو متطلبات العميل أو معيار الإنتاج المطبق.
| طريقة التفتيش | ما يتحقق | القيد |
| التفتيش البصري | المحاذاة والتناثر وتلف السطح وتلوث الخيط | لا يؤكد قوة المفصل الكاملة |
| اختبار عزم الدوران | مقاومة الدوران في ظل ظروف اختبار محددة | تعتمد النتائج على الترباس والخيط والتركيب |
| اختبار الدفع-للخارج | مقاومة الحمل المطبق من خلال الجوز أو حوله | يجب تحديد اتجاه التحميل والتركيب |
| قشر أو اختبار المدمرة | حالة الترابط في التوقعات الفردية | إتلاف عينة الاختبار |
| مراقبة العملية | التغيرات في التيار أو الوقت أو الجهد أو القوة | لا يحل محل اختبار اللحام المادي |
يجب ألا يتم نشر قيمة عزم الدوران أو الدفع للخارج- كمتطلب عالمي لكل صامولة بنفس الحجم الاسمي. قم بتسجيل الصامولة والورقة وتركيبات الاختبار وطريقة الاختبار مع النتيجة.
اختيار آلة لحام الجوز
يجب اختيار آلة لحام الجوز من عملية التوصيل والإنتاج، وليس من قدرة المحول وحده.
يحتاج مورد المعدات إلى المعلومات التالية:
- حجم الجوز وتصميم الإسقاط
- مادة الصفائح والطلاء والسمك
- وضعية اللحام
- قوة القطب المطلوبة
- حجم قطعة العمل واتجاه التحميل
- معدل الإنتاج
- طريقة الاختبار المطلوبة
- تشغيل يدوي أو شبه{0}}تلقائي أو تلقائي
بالنسبة للإنتاج اليدوي أو المنخفض الحجم-، قد يكون استخدام ماكينة لحام ثابتة مزودة بأقطاب كهربائية مناسبة وأدوات تحديد موقع أمرًا كافيًا. قد يتطلب الإنتاج ذو الحجم الأكبر-تغذية الصمولة تلقائيًا، والكشف عن وجود الصمولة-، وتحديد موضع قطعة العمل، ومراقبة بيانات اللحام-.
عند مقارنة آلات اللحام النقطي MFDC للحام صواميل الإسقاط، تحقق مما إذا كانت الآلة يمكنها توفير ما يلي:
- تيار لحام مستقر وقابل للتعديل
- قوة القطب الكهربائي المناسبة والمتابعة-.
- الأدوات الصلبة والمحاذاة
- التبريد المناسب لدورة الإنتاج
- الوصول إلى الشغل الفعلي
- وظائف التحكم والمراقبة المطلوبة
يمكن أن يساعد التحكم المستمر في التيار- في إدارة الخرج الكهربائي، لكنه لا يصحح صمولة غير مستوية أو دبوس تحديد مكان مهترئ أو قطب كهربائي غير محاذ.
متى يتم إضافة تغذية الجوز التلقائية
تعتبر التغذية التلقائية مفيدة عندما يؤثر اتجاه الصمولة ووقت الدورة والتعامل اليدوي على اتساق الإنتاج.
قد يشمل النظام الكامل ما يلي:
- مغذي الجوز
- رأس تسليم الجوز
- تحديد موقع دبوس
- اكتشاف وجود الجوز-.
- تركيبات الشغل
- محطة لحام
- إنذار بوجود خطأ والتعامل مع الأجزاء-غير الطبيعية
يجب أن يتحقق النظام من وصول الصامولة الصحيحة إلى الموضع الصحيح قبل بدء اللحام. سرعة التغذية وحدها لا تكفي لتقييم الخط التلقائي.
الأسئلة الشائعة حول لحام الجوز
س: ما نوع اللحام المستخدم في صواميل اللحام؟
ج: عادة ما يتم ربط صواميل اللحام عن طريق لحام إسقاط المقاومة. النتوءات المرتفعة على الجوز تركز التيار وتشكل عدة لحامات على الورقة.
س: هل يمكن لآلة لحام البقعة لحام المكسرات؟
ج: يمكن تكوين ماكينة لحام البقعة الثابتة من أجل لحام صواميل الإسقاط إذا كانت توفر تيارًا وقوة وأقطابًا كهربائية مناسبة وتحديد الموقع والتحكم في العملية. ليس كل لحام البقعة مناسبًا لكل صمولة.
س: ما الذي يسبب كسر الجوز الملحوم؟
ج: تشمل الأسباب الشائعة النتوءات غير المتساوية، والمحاذاة الضعيفة، وعدم كفاية إدخال الحرارة، وقوة القطب الكهربائي غير الصحيحة، والمتابعة المقيدة-والتلوث بين الصمولة والورقة.
س: لماذا ينتج لحام الجوز الترشيش؟
ج: قد ينجم التناثر عن الحرارة المفرطة، أو القوة غير الكافية، أو سوء التركيب، أو البروزات غير المتساوية، أو بدء التيار قبل تثبيت الأجزاء بالكامل.
س: كيف يمكن حماية الخيوط أثناء لحام الجوز؟
ج: استخدم دبوس تحديد موقع مثبت بشكل صحيح، وحافظ على محاذاة الجوز بدقة وتحكم في الطرد. يجب فحص الدبوس والأدوات المحيطة به بانتظام بحثًا عن التآكل والتلف.
س: كيف يتم اختبار قوة لحام الجوز؟
ج: اعتمادًا على مواصفات المنتج، قد يتم فحص الصواميل الملحومة عن طريق عزم الدوران، أو الدفع-للخارج، أو السحب للخارج-، أو التقشير، أو أي اختبار إتلافي محدد آخر.
خاتمة
يبدأ لحام الصامولة الموثوق به بالمفصل، وليس بإعدادات الماكينة وحدها. يجب أن يعمل تصميم إسقاط الصمولة وحالة الصفيحة والمحاذاة وقوة القطب والتيار ووقت اللحام والمتابعة الميكانيكية- معًا.
عند ظهور عيب، تحقق من أدوات التثبيت والأدوات وحالة الاتصال قبل تغيير برنامج اللحام. وينبغي الموافقة على الجدول الزمني النهائي باستخدام طريقة الاختبار المطلوبة للمكون الفعلي.
للحصول على توصية بشأن الماكينة، أرسل إلى HAIFEI رسم الجوز، مادة الصفائح، الطلاء، السمك، موضع اللحام، هدف الإنتاج وطريقة الاختبار المطلوبة. يمكن بعد ذلك استخدام عينة اللحام لتقييم العملية والأدوات.


